
Dom / Vijesti / Vijesti o industriji / Plastični lijevani dijelovi: materijali, procesi i savjeti za preciznu proizvodnju
Plastični lijevani dijelovi obično su tihi članovi svakog proizvodnog tima. Oni čvrsto drže kiruršku oštricu, stavljaju dozu na mjesto, ublažavaju električni podupirač ili sjede unutar pisača radeći isti mali posao milijun puta bez prigovora. Ako ih specificirate, dizajnirate oko njih ili ih proizvodite, već znate da se prava pitanja rijetko kad tiču plastike kao materijala. Radi se o dosljednosti: isto pristajanje, isti osjećaj, iste dimenzije, serija za serijom.
Ono što slijedi je praktičan pogled na plastične lijevane dijelove: što pojam pokriva, kako se razlikuju glavni pravci oblikovanja, zašto se izbor materijala toliko mijenja i koji detalji obično odlučuju o tome hoće li dio raditi na terenu ili će izazvati probleme na proizvodnoj traci.
Općenito govoreći, plastični oblikovani dio je svaka plastična komponenta čiji je oblik formiran unutar alata, a ne izrezan, strojno obrađen ili spojen od lima. Kalupi i kalupi dolaze u mnogim oblicima, zbog čega se kategorija proteže od gumba od dva grama do spremnika za vodu.
Tipični članovi obitelji uključuju:
Većina našeg vlastitog rada nalazi se na preciznom kraju grane za injekcijsko prešanje: mali i srednji dijelovi mjereni u gramima, gdje nekoliko stotinki milimetra odlučuje hoće li držač igle pravilno sjediti ili poluga za potiskivanje ide glatko.
Inženjeri novi u ovoj temi često pretpostavljaju da se sva lijevana plastika proizvodi na isti način. Nije, a rani odabir krive rute može zatvoriti projekt u nepotrebne troškove alata ili oblik koji se jednostavno ne može ispuniti. Tablica ispod je brza orijentacija.
| Proces | Kako plastika poprima oblik | Tipični lijevani dijelovi |
|---|---|---|
| Brizganje | Talina se ubrizgava u zatvoreni čelični kalup i hladi pod pritiskom | Kućišta, ručke, zupčanici, spojnice, čahure, mali strukturni dijelovi |
| Istiskivanje | Talina se kontinuirano gura kroz matricu, zatim se hladi i reže | Cijevi, cijevi, profili, ploče, izolacija kabela |
| Puhanje | Omekšana cijev se napuhuje uz stijenke šupljeg kalupa | Boce, vrčevi, spremnici goriva, šuplje posude |
| Kompresirano kalupljenje | Izmjereni naboj se utisne u zagrijanu šupljinu i očvrsne | Velike ploče, električni izolatori, kompozitni dijelovi |
| Rotacijsko kalupljenje | Prah se topi i oblaže unutrašnjost kalupa koji se polako okreće | Spremnici, strukture za igru, velike šuplje školjke |
Brizganje dominira kad god su tolerancija i ponovljivost najvažniji, jer kalup definira geometriju, a stroj ponavlja ciklus. Druge rute dobivaju svoje mjesto kontinuiranom duljinom, šupljim volumenom ili vrlo velikom površinom, a ne čvrstom kontrolom dimenzija.
Dva dijela mogu dijeliti identičnu geometriju i ponašati se potpuno drugačije zbog smole iza njih. Kada pregledavamo novi projekt, odabir materijala obično slijedi funkciju, a ne obrnuto.
Mješavine su mjesto gdje stvari postaju zanimljive. Zupčanik bubnja izrađen od PA66 s 30 posto staklenih vlakana i malom količinom PTFE-a dobiva krutost od stakla i površine manjeg trenja od PTFE-a, što je upravo ono što mehanizam za doziranje treba tijekom tisuća ciklusa. Mali dodaci poput ovih često su razlika između dijela koji prođe provjeru valjanosti i onog koji ne uspije tri mjeseca kasnije.
Preciznost je rijetko rezultat jednog pametnog poteza. Akumulira se iz desetaka uobičajenih odluka donesenih ili izbjegnutih tijekom razvoja alata i procesa. Debljina stijenke, kut gaza, položaj vrata, raspored hlađenja i kompenzacija skupljanja oblikuju konačne dimenzije prije nego što se napravi prvi snimak. Razumijevanje kako se odluke o dizajnu kalupa prenose do gotovog dijela čini ostatak razgovora daleko lakšim.
Na strani procesa, temperatura taline, temperatura kalupa, brzina ubrizgavanja, pritisak držanja i vrijeme hlađenja ostavljaju otiske prstiju na dijelu. Kao i sušenje smole, što je lako zanemariti i skupo je pogriješiti s higroskopnim materijalima kao što su PA i PC. Budući da izrađujemo vlastite kalupe, prilagodbe se događaju u čeliku, a ne u proračunskoj tablici. Ako je rebru potrebna još jedna desetinka milimetra olakšanja, može se izrezati i ponovno testirati umjesto da se oko toga raspravlja.
Iste male komponente pojavljuju se u vrlo različitim industrijama, što je jedan od ugodnijih dijelova rada u ovom području. Strategija tolerancije razvijena za jednu aplikaciju često se pokaže upravo ono što je potrebno drugoj.
Ovo je najzahtjevnije područje u kojem poslujemo. Minimalno invazivne drške skalpela zahtijevaju glatke površine i pouzdanu fiksaciju igle. Injekcijske olovke ovise o šipkama za guranje, zupčanicima bubnja, gumbima za podešavanje doze i držačima za ponovno punjenje koji nastavljaju raditi kroz tisuće aktiviranja. Prozirni endoskopski konektori zahtijevaju optičku jasnoću bez vidljivih tragova protoka. Što šire medicinski pribor za injekcijsko prešanje field svugdje nagrađuje iste tri navike: točnu ocjenu materijala, čistoću i ponovljivost dimenzija.
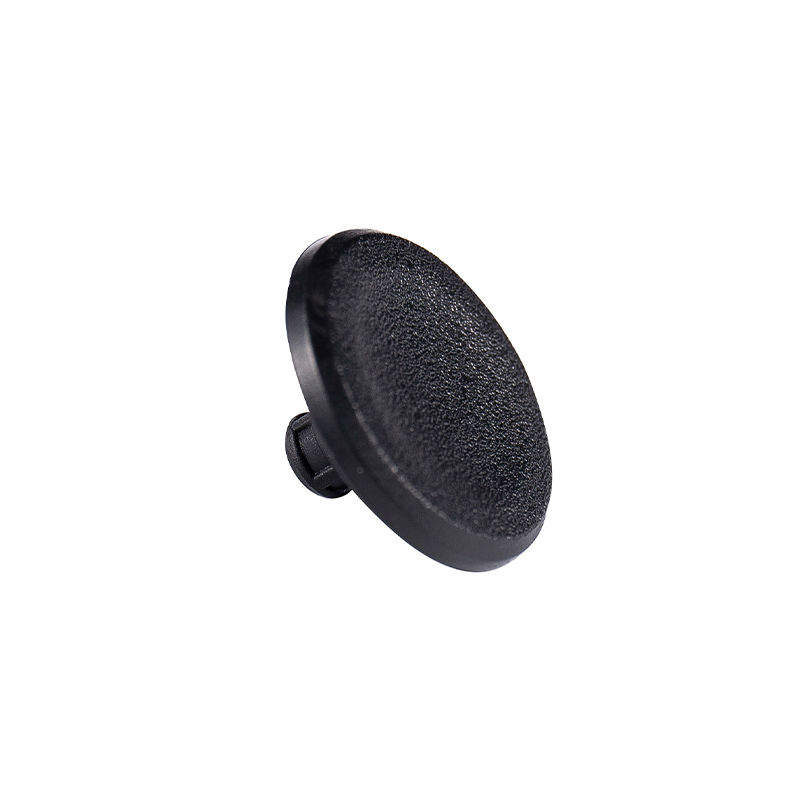 POM gumb za otpuštanje medicinskih injekcijskih olovki Gumb za otpuštanje POM-a od 0,70 g za injekcijske olovke, s preciznim dimenzijama, glatkim otpuštanjem doze jednom rukom i protukliznom površinom za čestu upotrebu. Pogledajte proizvod →
Iza obloge i oko mehanizama, plastični dijelovi podnose toplinu, vibracije i stalno mijenjanje opterećenja. Motori za prigušivanje svjetla oslanjaju se na gornje školjke i šipke za izbacivanje sa stabilnom geometrijom, dok električni podupirači koriste rukavce i čahure od poliamida punjenog staklom koji moraju održavati svoj položaj tijekom temperaturnih promjena.
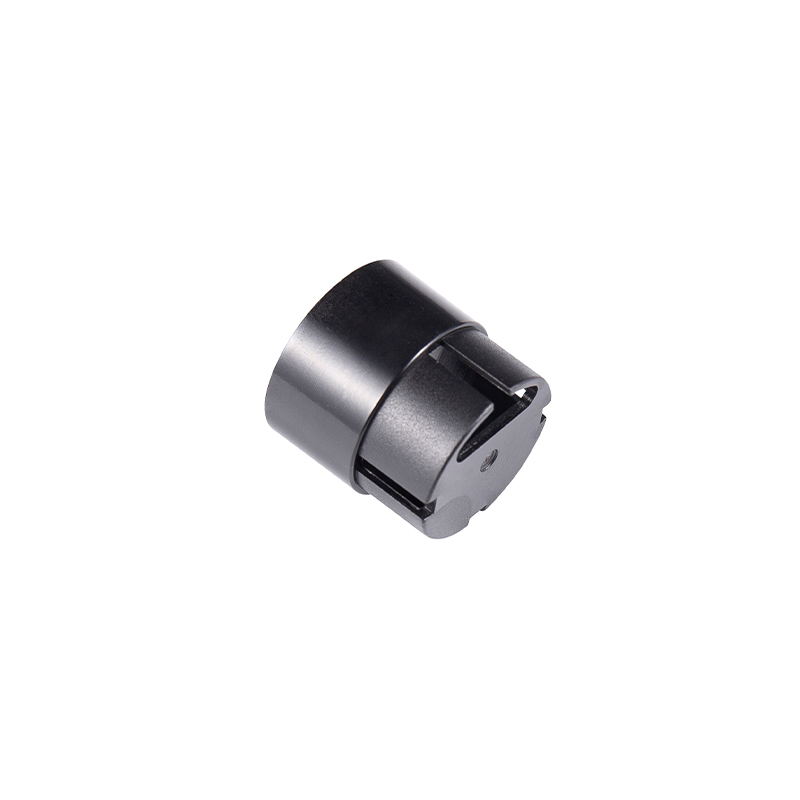 PA66 Automobilski električni amortizer PA66 70G33L čahura za električne sustave podupirača, s preciznim pristajanjem, otpornošću na toplinu 80–120°C i stabilnom potporom u podizačima prozora ili otvaračima prtljažnika. Pogledajte proizvod →
Unutrašnji dijelovi pisača, postolja i ručke za svjetiljke, krajevi motora, kuke i zupčanici strojeva za hranu i kućišta za ispitivanje kvalitete vode pripadaju istoj obitelji. Rijetko su glamurozni, ali to su dijelovi koje korisnici dodiruju i na koje se oslanjaju. Unutarnji dijelovi pisača u HIPS-u i PC/ABS-u dobar su primjer: skromnog izgleda, ali ključni za to hoće li mehanizam ostati poravnat iz godine u godinu.
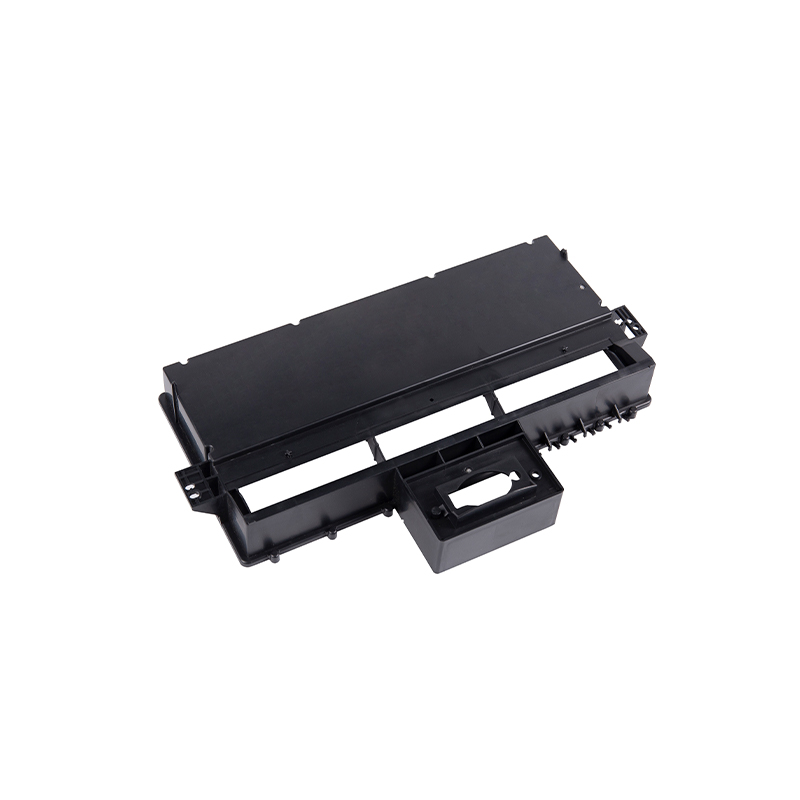 Unutarnji brizgani dijelovi pisača HIPS 108g Ovi HIPS interni dodaci za pisače od 108 g podržavaju stabilan, izoliran rad u industrijskim 3D pisačima i opremi za precizno injekcijsko prešanje. Pogledajte proizvod →
Nedostaci u oblikovanim dijelovima rijetko su misteriozni nakon što znate gdje tražiti.
Niti jedan od njih se ne rješava jednostavnim okretanjem kotačića. Rješavaju se zajedničkim čitanjem dijela, alata i procesa.
Većina kupaca precizno oblikovanih dijelova ne traži najvećeg dobavljača. Traže onu koja jasno odgovara na pitanja, drži dimenzije tijekom vremena i kaže nešto korisno kada će dizajn izazvati probleme.
Proizvodimo precizne kalupe i lijevane dijelove u Suzhou od rujna 2002., radeći u tvornici od više od 10.180 četvornih metara u industrijskom parku Hengjing, okrug Wuzhong. S timom od oko pedeset ljudi, preciznim računalno kontroliranim strojevima za brizganje i vlastitom opremom za proizvodnju kalupa, rukujemo malim i srednjim dijelovima za medicinske, automobilske, električne, motorne, prehrambene strojeve i klijente koji testiraju okoliš. Ništa egzotično, samo duga navika obraćanja pozornosti na detalje koji održavaju rad plastičnih oblikovanih dijelova.
Autorska prava © Suzhou Huanxin Precision Molding Co., Ltd. Sva prava pridržana.