
Dom / Vijesti / Vijesti o industriji / Objašnjenje procesa brizganja plastike: faze, materijali i kvaliteta
Svaka precizna komponenta počinje odlukom o tome kako će se izraditi, a za male do srednje plastične dijelove proces brizganja plastike obično je najjači kandidat. U Suzhou Huanxin Precision Moldingu provodimo taj proces svaki radni dan od 2002. godine, oblikujući sve od 1,5 g pričvrsnih prstenova za testere kvalitete vode do 108 g unutarnjih dijelova pisača. Tijekom dva desetljeća naučili smo da injekcijsko prešanje izvana izgleda jednostavno, a ispod toga nagrađuje pažljiv inženjering. U ovom vodiču objašnjavamo kako proces funkcionira korak po korak, dijelimo materijal i lekcije o dizajnu koje prenosimo našim klijentima i pokazujemo zašto su detalji toliko važni.
Brizganje plastike je proizvodni proces u kojem se termoplastična smola topi, ubrizgava pod visokim pritiskom u čelični kalup, hladi dok se ne skrutne i izbacuje kao gotov dio. Kalup, koji se često naziva alatom, sadrži šupljinu i jezgru koji zajedno tvore negativni oblik komponente. Jednom kad alat postoji, svaki ciklus proizvodi gotovo identičan dio, zbog čega proces dominira masovnom proizvodnjom plastičnih komponenti.
Ono što proces čini tako privlačnim je kombinacija brzine, ponovljivosti i geometrijske slobode. Rebraste strukture, kopče, prozirne optičke površine i preliveni umetci mogu se proizvesti u jednom koraku. Za B2B kupce, ekonomija je jednako uvjerljiva: jedinična cijena naglo pada nakon što se alat amortizira, što injekcijsko prešanje čini idealnim za proizvodne količine u rasponu od tisuća do milijuna komada.
U našoj radionici svaki ciklus kalupljenja opisujemo u šest faza:
Ovisno o veličini dijela, debljini stjenke i materijalu, puni ciklus može trajati od nekoliko sekundi do nekoliko minuta. Održavanje tog ciklusa stabilnim, snimku za snimkom, pokazuje pravu disciplinu oblikovanja.
Peleti se unose iz spremnika u grijanu bačvu, gdje rotirajući vijak prenosi, topi i homogenizira smolu kroz kombinaciju topline bačve i mehaničkog smicanja. Vijak tada djeluje kao klip, ubrizgavajući precizno odmjerenu količinu u zatvoreni kalup.
Bez obzira radi li se o pokretanju ili hidraulici, jedinica za stezanje drži kalup zatvoren protiv pritiska taline i kontrolira otvaranje i zatvaranje. Bitan je odabir prave tonaže: premala sila uzrokuje bljesak, dok prekomjerna sila troši energiju i opterećuje alat.
Alat je mjesto gdje se doista odlučuje o kvaliteti dijela. Čelična šupljina i jezgra definiraju geometriju, vrata kontroliraju kako talina ulazi, kanali za hlađenje upravljaju vremenom ciklusa i savijanjem, a sustav za izbacivanje oslobađa dio bez oštećenja. Odluke donesene tijekom dizajna kalupa za brizganje plastike, od rasporeda klizača do nacrtnih kutova, odzvanjaju kroz cijeli životni vijek projekta, zbog čega izradu alata tretiramo kao inženjersku disciplinu, a ne zadatak strojne obrade.
Odabir materijala jedan je od prvih razgovora koje vodimo s kupcima, jer smola određuje čvrstoću, temperaturnu otpornost, kemijsku stabilnost, izgled i cijenu. Donja tablica sažima smole koje najčešće obrađujemo i one u kojima se ističu.
| Materijal | Ključne snage | Tipični dijelovi koje oblikujemo |
|---|---|---|
| ABS | Otpornost na udarce, laka završna obrada | Ručke skalpela, kućišta uređaja |
| PA66-GF30 | Visoka krutost i otpornost na habanje | Potisne šipke, bubanj zupčanika |
| PC | Prozirnost i čvrstoća | Priključci za gastroskop, leće |
| POM | Nisko trenje, stabilnost dimenzija | Zupčanici strojeva, gumbi za otpuštanje |
| PBT | Otpornost na kemikalije i toplinu | Vozači potisne šipke |
| PP | Kemijska otpornost, mala težina | Nosači i nosači |
Za dijelove koji moraju preživjeti ponovljena mehanička opterećenja, ojačanje staklenim vlaknima često je rješenje. Vrsta punjena staklom kao što je PA66-GF30 pomiješana s PTFE-om poboljšava i krutost i habanje, zbog čega je naš izbor za zahtjevne komponente prijenosa.
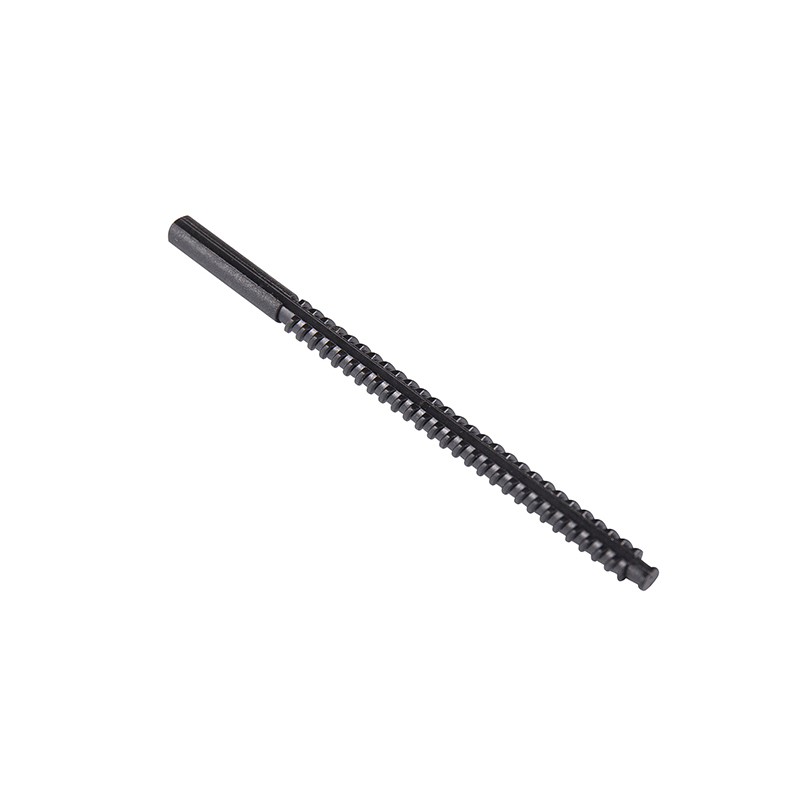 PA66-GF30 s 15% PTFE injekcijskom polugom za ubrizgavanje Gurna šipka ojačana staklenim vlaknima PA66 modificirana s 15% PTFE-a za nisko trenje i otpornost na trošenje. Ilustrira kako ojačani, samopodmazujući materijali daju krutost i izdržljivost u zahtjevnim komponentama prijenosa kao što su mehanizmi injekcijske olovke. Pogledajte proizvod →
Sposoban partner za oblikovanje pregledat će nacrt dijela puno prije rezanja čelika. Neke od praksi koje naglašavamo u svakoj recenziji dizajna za oblikovanje:
Ova zadnja točka zaslužuje posebnu pozornost. Svaka smola se skuplja dok se hladi, i različitom brzinom, tako da predviđanje tog ponašanja razdvaja glatko lansiranje od dimenzionalnog iznenađenja. Naš vodič za izračun skupljanja kod injekcijskog prešanja za ABS, PP i najlon objašnjava kako postavljamo faktore skupljanja tijekom projektiranja kalupa.
Čak i dobro projektirani dio može pokazati nedostatke ako se uvjeti procesa mijenjaju. Problemi s kojima se najčešće susrećemo uključuju:
Većina nedostataka povezuje se s tri varijable: procesnim parametrima, dizajnom kalupa ili vlagom materijala. Higroskopne smole kao što su PA66 i PC moraju se temeljito osušiti prije oblikovanja, a disciplinirana postavka održava proces stabilnim oko središta prozora, a ne na njegovim rubovima.
Iste osnove opslužuju vrlo različita krajnja tržišta, a naš vlastiti portfelj odražava taj raspon. Kod medicinskih uređaja, preciznost i čistoća materijala nisu predmet pregovaranja. Transparentne PC komponente za endoskopsku opremu, na primjer, zahtijevaju i optičku jasnoću i strogu kontrolu dimenzija, kao što pokazuju naši priključci za gastroskop.
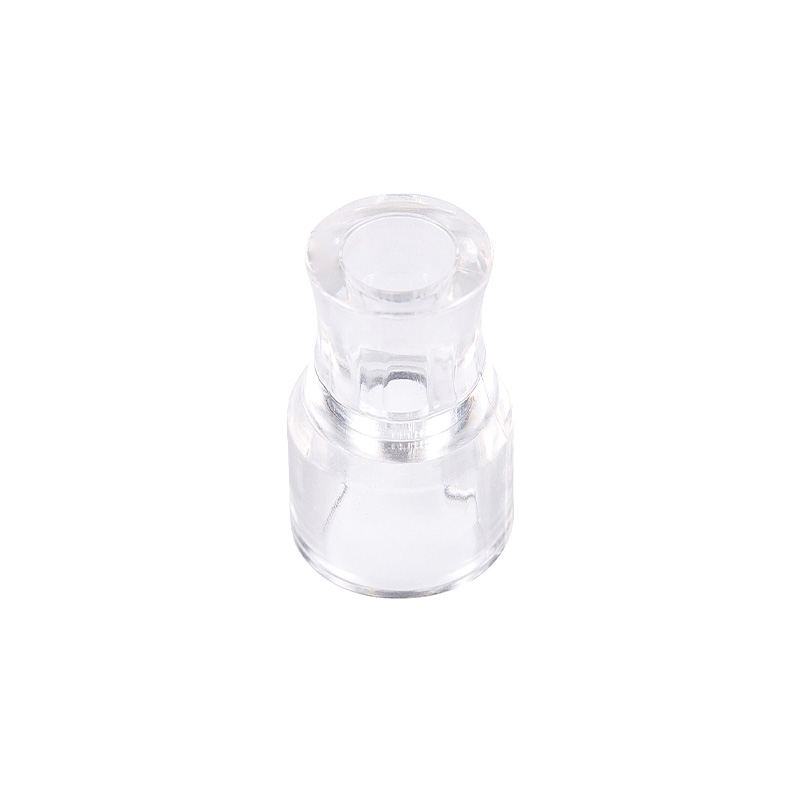 Transparentni PC injekcijski konektor za medicinski gastroskop Brizganjem izrađen od medicinskog polikarbonata, ovaj konektor za gastroskop kombinira optičku jasnoću s malim tolerancijama dimenzija. Pokazuje zašto prozirni PC dijelovi odgovaraju preciznim medicinskim uređajima koji zahtijevaju jasnoću, otpornost na udarce i higijenske površine koje se lako čiste. Pogledajte proizvod →
U automobilskim primjenama, komponente kao što su kućišta motora za prigušivanje i čahure električnih podupirača moraju imati toleranciju na vibracije i promjene temperature. Električni proizvodi ovise o stabilnim unutarnjim strukturama, dok strojevi za hranu i instrumenti za kvalitetu vode trebaju materijale koji su otporni na vlagu, zamor i kemikalije za čišćenje. Zupčanici su klasičan slučaj: nisko trenje i dimenzionalna stabilnost POM-a čine ga prirodnim izborom za prijenosni zupčanik prehrambenih strojeva koji radi cijeli dan.
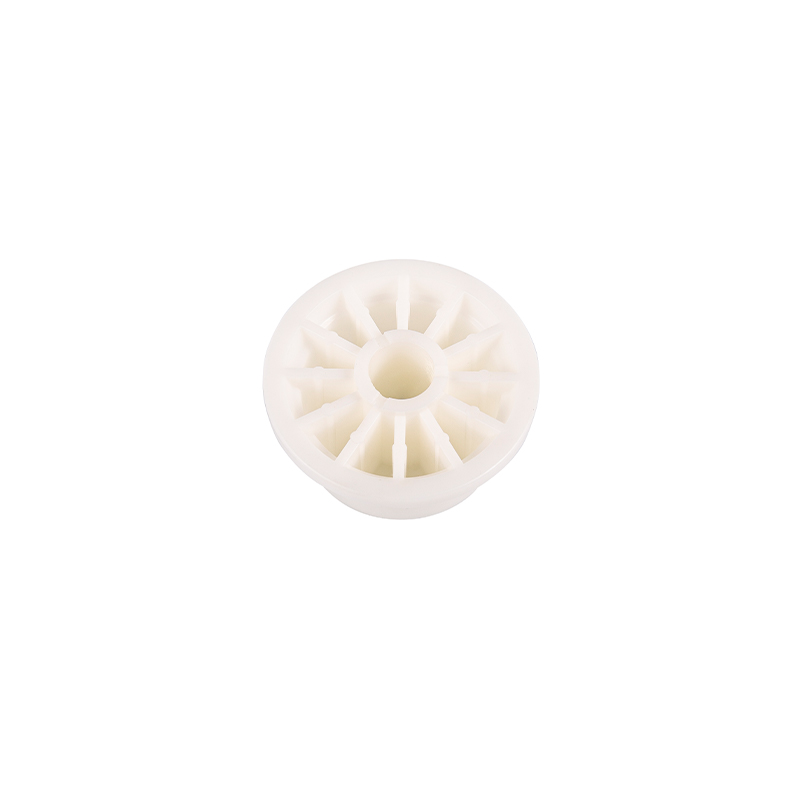 POM brizgani zupčanici za prehrambene strojeve Izrađen od POM-a pogodnog za hranu, ovaj zupčanik koristi nisko trenje materijala, stabilnost dimenzija i otpornost na koroziju. Pokazuje zašto je POM prirodan izbor za zupčanike prijenosa koji neprekidno rade u okruženjima proizvodnje hrane. Pogledajte proizvod →
Razumijevanje procesa brizganja plastike prvi je korak prema uspješnom dijelu; drugi je odabir partnera koji živi unutar tih detalja svaki dan. Od 2002. naš tim u Suzhouu dizajnirao je i izradio precizne kalupe i lijevane komponente za kupce u medicinskoj, automobilskoj, električnoj i proizvodnji instrumenata, sve iz jednog pogona s vlastitom proizvodnjom alata. Ako razvijate novu komponentu ili mijenjate izvor postojeće, rado ćemo pregledati vaše crteže, preporučiti odgovarajuće materijale i podijeliti s vama ono što nas je naučilo dvadeset i više godina u tisku.
Autorska prava © Suzhou Huanxin Precision Molding Co., Ltd. Sva prava pridržana.