
Dom / Vijesti / Vijesti o industriji / Brizganje medicinske plastike: materijali, standardi i kontrola procesa
Gumb za doziranje na inzulinskoj injekcijskoj injekciji je oblikovan plastični dio veličine novčića, ali mora izdržati tisuće ciklusa aktiviranja, biti otporan na lijekove s kojima dolazi u kontakt i držati dimenzije dovoljno čvrsto da unutarnji zupčanik nikada ne sklizne. Dijelovi ovog, zajedno s ručkama skalpela, konektorima endoskopa i zaštitnim kapama, razlog su zašto je brizganje medicinske plastike postalo zadani način plastične proizvodnje medicinskih komponenti. Prvi dolazi kratki zaključak: jednom kada obujam proizvodnju opravdane alate, niti jedan drugi proces ne daje ovu kombinaciju preciznosti na razini grama, potvrđene ponovljivosti i cijene po dijelu. Sve ostalo u programu medicinskog kalupljenja, od odabira smole do rukovanja čistim sobama, postoji kako bi zaštitilo tu konzistenciju.
Brizganje medicinske plastike proces je taljenja medicinske termoplastike, ubrizgavanja pod visokim pritiskom u strojno obrađen čelični kalup, puštanja da se ohladi u gotov oblik i izbacivanja, obično unutar 10 do 60 sekundi za male komponente. Sam kalup, sa svojim šupljinama, kanalima za hlađenje i sustavom za izbacivanje, srce je operacije, a njegova kvaliteta izrade određuje dimenzije dijela, završnu obradu površine i stabilnost ciklusa tijekom cijelog životnog vijeka programa.
Ono što razdvaja medicinsko oblikovanje od općeg oblikovanja plastike nije stroj. To je disciplina oko toga. Partije materijala su certificirane i sljedive. Parametri procesa zaključani su i dokumentirani tako da je dio broj 10.000 dimenzionalno identičan dijelu broj 10, što je upravo ono što regulatori očekuju kada se dizajn uređaja validira. Kontaminacija se kontrolira namjenskim rukovanjem materijalom i, za osjetljive komponente, proizvodnjom u čistim sobama. Kupci bi stoga trebali procijeniti medicinsko oblikovanje kao dokumentirani sustav, a ne sposobnost jednog stroja, jer papirologija i kontrola procesa imaju istu težinu kao i sami dijelovi.
Većina plastičnih komponenti u medicinskim uređajima spada u nekoliko kategorija koje se ponavljaju, a svaka kategorija postavlja različite zahtjeve za kalupe i materijale.
Minimalno invazivni instrumenti oslanjaju se na oblikovana kućišta koja moraju kombinirati ergonomsko držanje sa strukturnom pouzdanošću oko krajeva za obradu metala. Uobičajene konstrukcije uparuju školjku ručke od ABS-a s umetcima za pričvršćivanje od čelične cijevi ili koriste PTFE modificirane stupnjeve na stražnjoj školjki gdje je važno nisko trenje i kemijska otpornost. To su mali dijelovi u gramu, tako da je margina za tragove potonuća, bljesak ili pomicanje dimenzija blizu nule. Komponente kao što je minimalno invazivna ABS drška skalpela lijevana ljuska pokazuju kako se geometrija kućišta, fiksacija umetka i odabir medicinskog materijala moraju rješavati zajedno, a ne jedan po jedan.
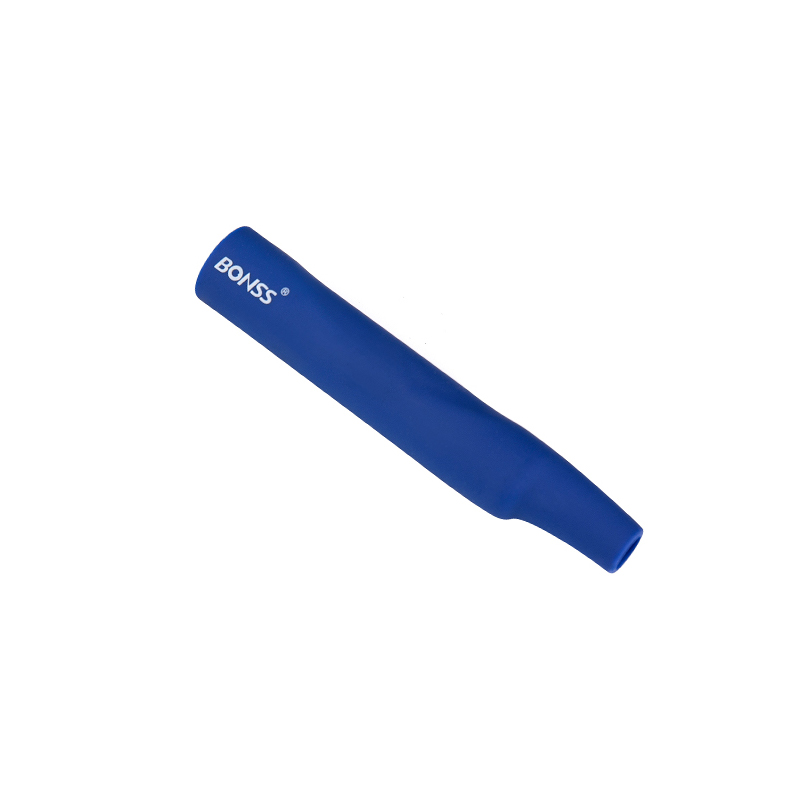 Minimalno invazivni skalpel ABS drška ubrizgana školjka Lagana školjka ručke od ABS-a za minimalno invazivne instrumente skalpelom, uparuje ergonomski rukohvat s umetkom za fiksiranje oko metalnih radnih dijelova, gdje mali dijelovi na razini grama ne ostavljaju toleranciju za tragove potonuća ili bljesak. Pogledajte proizvod →
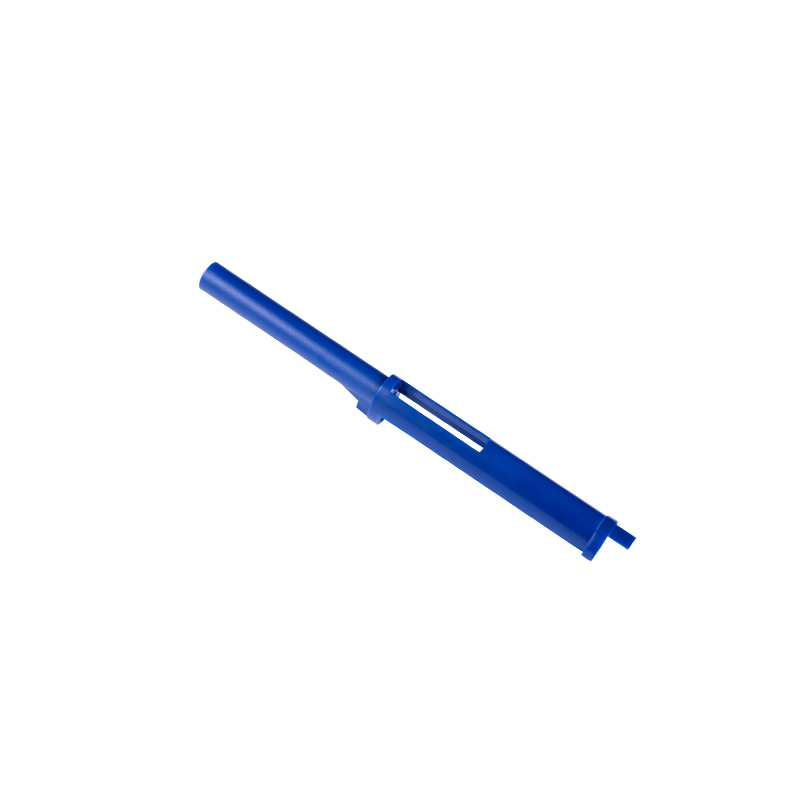
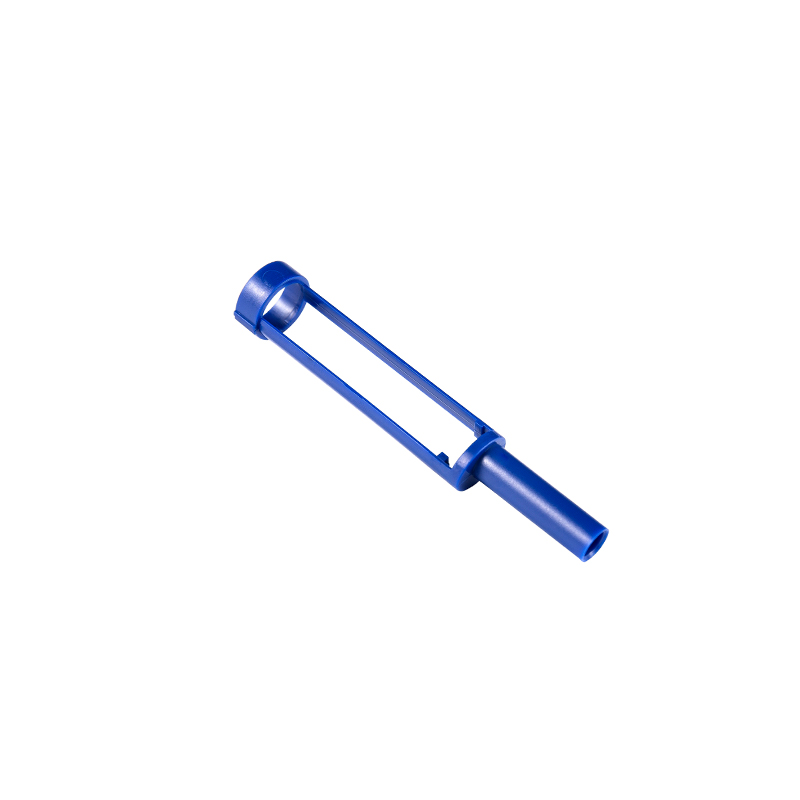
Tipke za doziranje, potisne šipke, zupčanici bubnja i držači uložaka unutar injekcijskih olovki dijelovi su preciznih prijenosa. Vidjeli su opetovano mehaničko opterećenje, kontakt s lijekovima iu mnogim slučajevima opetovano čišćenje i dezinfekciju, pa dobavljači obično određuju ojačanu kvalitetu kao što je PA66-GF30 s 15% PTFE, PBT s 20% staklenih vlakana ili POM. Svaki aditiv igra specifičnu ulogu: staklena vlakna povećavaju krutost i ograničavaju puzanje, PTFE smanjuje trenje u pokretnim parovima, a POM drži dimenzije u kemijski aktivnom okruženju. PA66-GF30-15% PTFE injekcijska olovka za potiskivanje dobra je ilustracija kako sama vrsta materijala nosi dio projektiranog opterećenja.
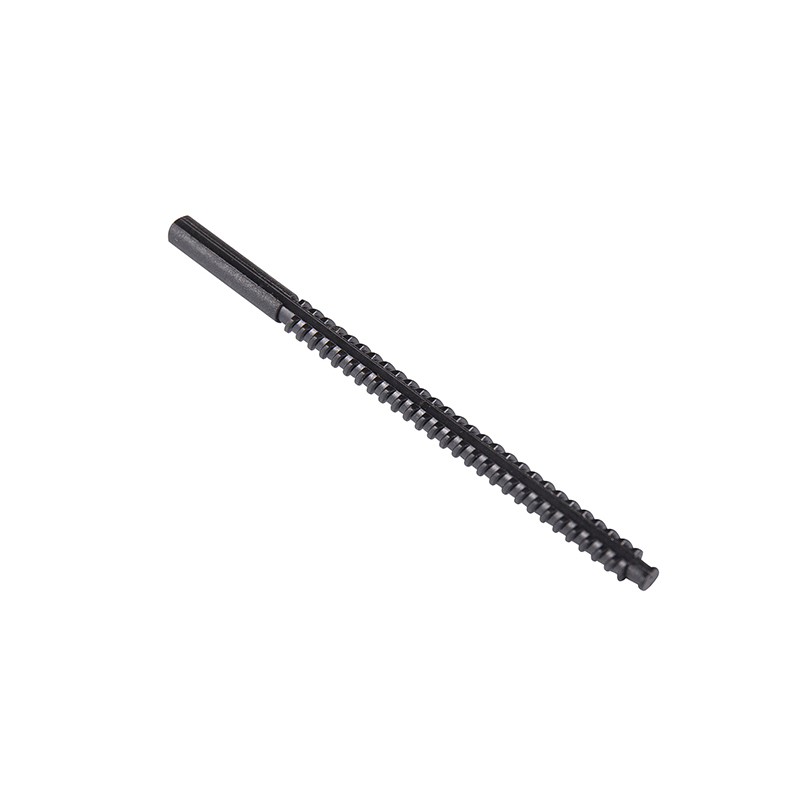 PA66-GF30 s 15% PTFE injekcijskim polugom za ubrizgavanje Precizna poluga za potiskivanje izrađena od PA66 s 30% staklenih vlakana i 15% PTFE-a, kombinirajući krutost, nisko puzanje i nisko trenje za mehanizme doziranja injekcijske olovke pod opetovanim mehaničkim opterećenjem i dezinfekcijom. Pogledajte proizvod →
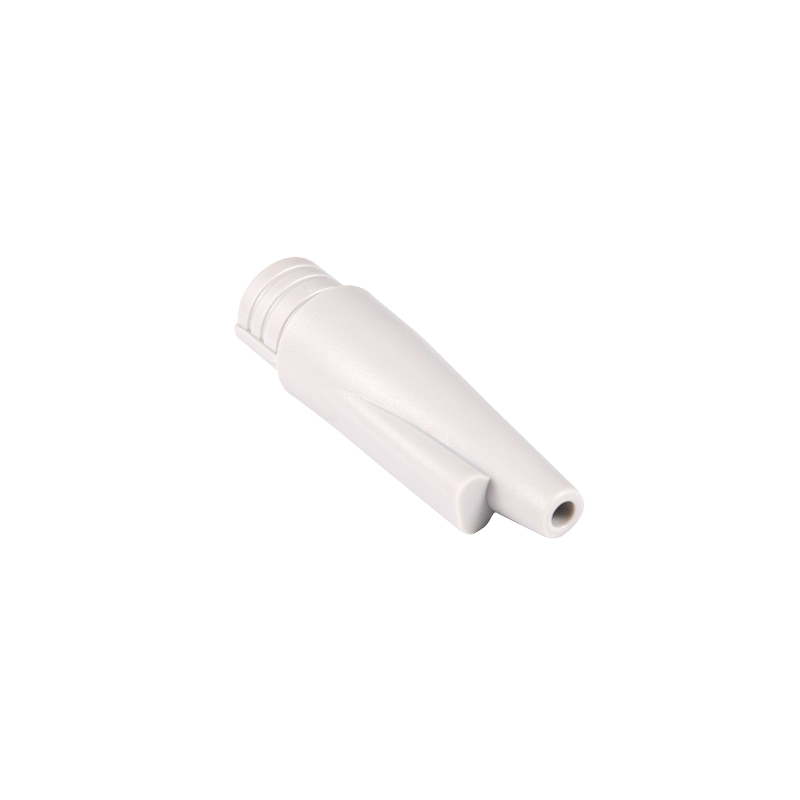
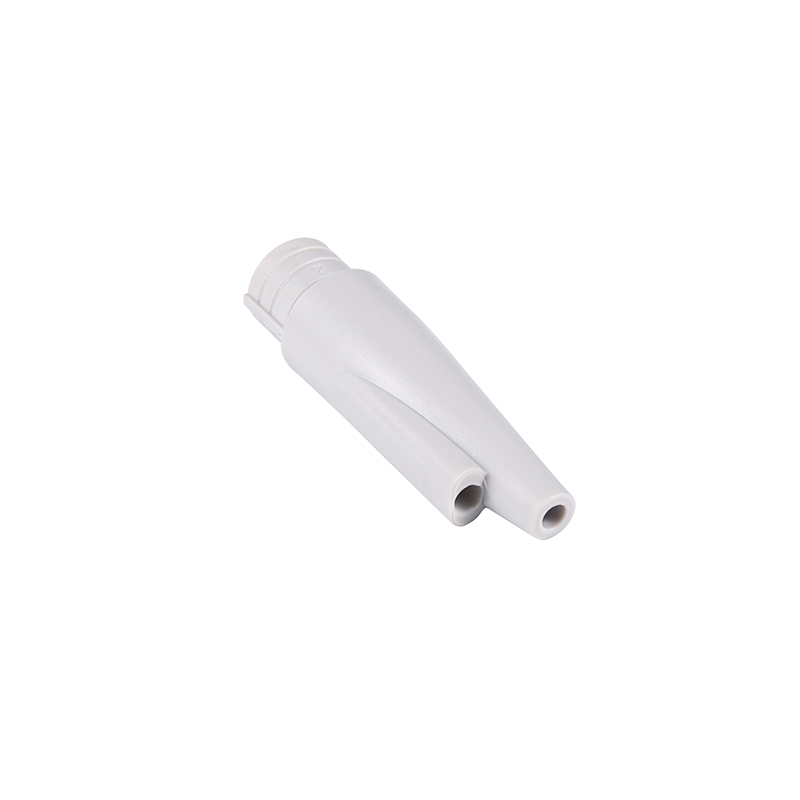
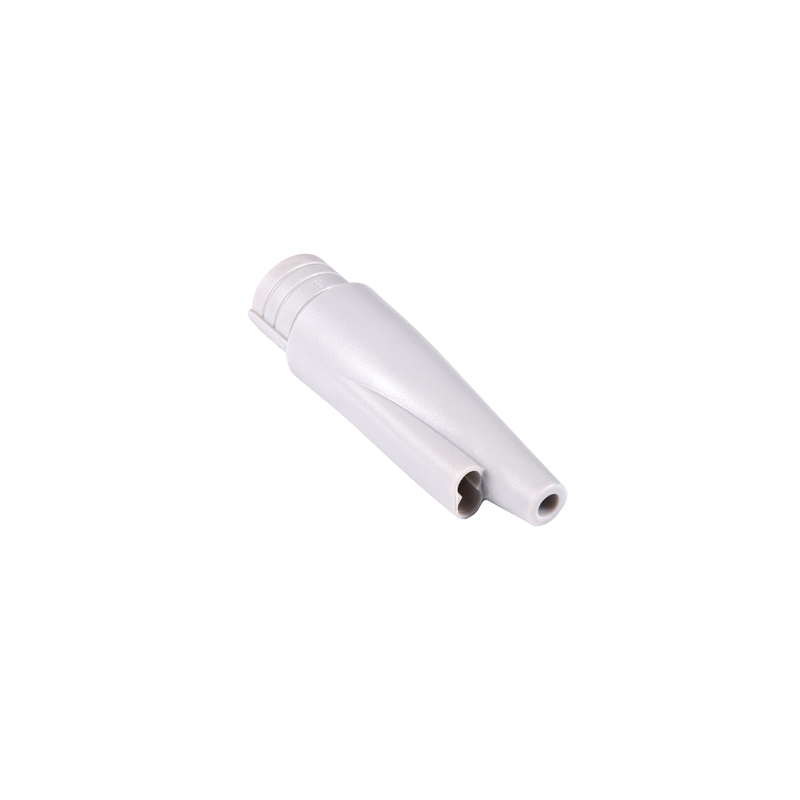
Priključci za gastroskop, leće i rotirajući diskovi oblikovani su u prozirnom polikarbonatu, gdje je optički jasan funkcionalni zahtjev, a ne kozmetička preferencija. Prozirno medicinsko oblikovanje zahtijeva temeljito sušenje smole kako bi se spriječile pruge i mjehurići, dobro polirane šupljine i pažljivu kontrolu temperature taline i brzine ubrizgavanja kako bi se dio oslobodio bez tragova naprezanja. Gastroskopski prozirni PC injekcijski konektor, često težak samo jedan ili dva grama, upravo je onaj dio gdje ova disciplina postaje vidljiva na gotovoj površini.
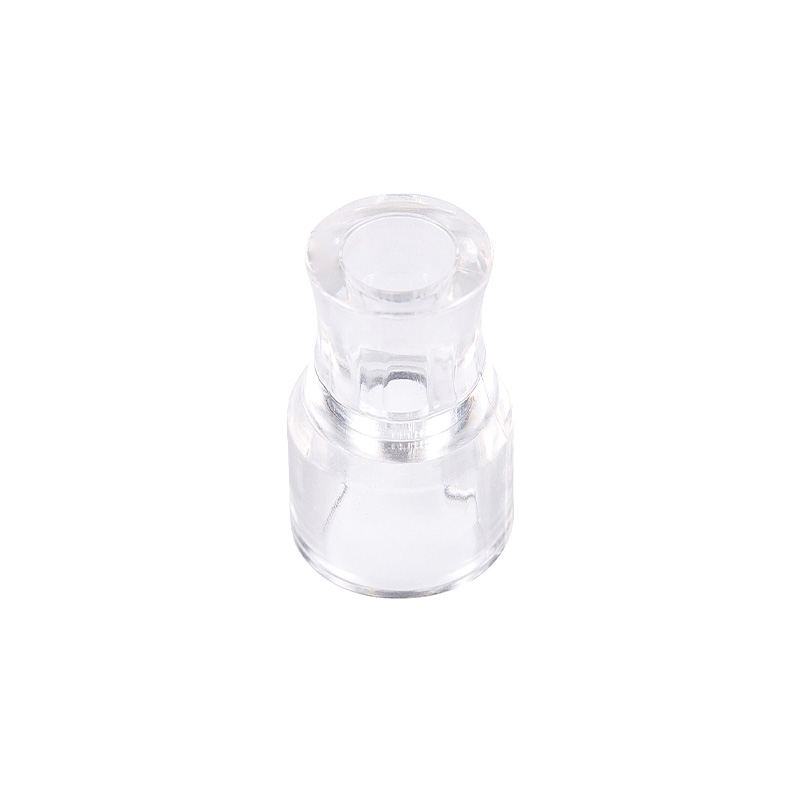 Medicinski gastroskop Transparent PC Injection Connector Mali prozirni polikarbonatni konektor za sklopove gastroskopa, gdje optička jasnoća, otpuštanje bez naprezanja i stroga kontrola dimenzija čine pažljivo sušenje smole i polirane šupljine vidljivima na gotovoj površini. Pogledajte proizvod →
Osim ove tri skupine, isti proces proizvodi kućišta opreme i poklopca šarki, sklopove abažura i nosača čitača kartica od ABS-a, PA12 i PP-a, sterilne komponente za pakiranje i laboratorijske potrošne materijale. Objedinjujuća niti je volumen: nakon što se program uređaja isporuči u količini, brizganje je gotovo uvijek najekonomičniji način da se svaka plastična komponenta učini dosljednom.
Izbor materijala u medicinskom kalupljenju odgovara na tri pitanja odjednom. Prvo, može li se doći u kontakt s tijelom ili lijekom, što ukazuje na procjenu biokompatibilnosti prema ISO 10993 ili USP certifikatu klase VI. Drugo, može se preživjeti namjeravana metoda sterilizacije, bilo etilen oksida, gama ili e-zračenje, ili paru; Izlaganje gama zračenju može osigurati neke smole, a para postavlja ograničenja na vrste sklone hidrolize. Treće, djeluje mehanički u okruženju stvarne uporabe, uključujući kontakt s dezinficijensima, lipidima i opetovano punjenje. Ojačanje staklenim vlaknima povećava krutost i smanjuje puzanje, dok PTFE modifikacija smanjuje trenje u pokretnim dijelovima, zbog čega modificirani inženjerski razredi dominiraju preciznim komponentama prijenosa.
| Materijal | Tipična medicinska upotreba | Zašto je odabran |
|---|---|---|
| PP i PE | Šprice, jednokratni konektori, ambalaža | Kemijska otpornost, niska cijena, kompatibilan s EtO i gama sterilizacijom |
| PC | Konektori za endoskope, leće, prozirna kućišta | Optička jasnoća u kombinaciji s velikom otpornošću na udarce |
| POM | Zupčanici, gumbi za otpuštanje, mehanizmi za doziranje | Dimenzijska stabilnost, nisko trenje, otpornost na lijekove |
| PA66-GF, PTFE modificiran | Potišne šipke, zupčanici bubnja, konstrukcijski dijelovi | Krutost, otpornost na habanje, kontrola puzanja pod opterećenjem |
| PBT | Potisni pogoni, električne komponente | Otpornost na kemikalije i sterilizaciju, stabilno ponašanje dielektrike |
| ABS | Ručke, školjke, zaštitne kapice | Čvrstoća na udarce, dobra obrada površine, isplativost |
| ZAVIRI | Kirurške komponente za implantaciju i višekratnu upotrebu | Biokompatibilnost, otpornost na visoke temperature i kemikalije |
Četiri okvira oblikuju medicinskih programa za većinu oblikovanja. ISO 13485 definira sustav upravljanja kvalitetom za proizvodnju medicinskih uređaja, pokrivajući dokumentaciju, obuku, sljedivost i rukovanje nesukladnostima, i to je osnova koju mnogi kupci prvo provjeravaju. ISO 10993 uređuje biološku procjenu materijala koji izravno ili neizravno dolazi u dodir s tijelom. U Sjedinjenim Američkim Državama, propisi FDA o sustavu kvalitete prema 21 CFR Part 820 rade paralelno s ISO 13485. ISO 14644 klasificira čiste sobe, u okruženju klase 7 ili klase 8 koje se obično navode kako bi se ograničila kontaminacija česticama tijekom oblikovanja i sastavljanja. Povrh ovih validacija procesa sitenja i validacije sterilizacije, a obje se očituje o stabilnim, dokumentiranim parametrima kalupljenja, a ne o jednokratnim inspekcijama.
Za praktičan pogled na to kako dobavljač kalupa ispunjava ova očekivanja, ovaj pregled kako osigurati da pribor za brizganje medicinske plastike ispunjava ISO zahtjeve prolazi kroz logičku točku po točku.
Odlučujući faktor u odabiru dobavljača rijetko je broj strojeva. Važan je i dobavljač cijelog lanca koji opskrbljuje stroj: dizajn i izradu kalupa, rukovanje materijalom i praćenje procesa. Jedan proizvođač koji je ilustrirao ovaj integrirani model Suzhou Huanxin Precision Molding Co., Ltd. , koja izrađuje svoje precizne kalupe za brizganje unutar kuće i isporučuje lijevane dodatke u gramskoj mjeri za medicinske uređaje, injekcijske olovke i endoskopske primjene uz automobilske i električne komponente. Bilo da procjenjujete tog ili drugog dobavljača, primjenjuje se kontrolni popis u nastavku.
Još jedna posljednja preporuka: uključite kalupitelje u razgovor u fazi projektiranja dijela, a ne nakon što se crtež zamrzne. Debljine stijenke, kutovi gaza, položaj vrata i kvaliteta materijala međusobno djeluju na načine koje je jeftino prilagoditi na CAD modelu, a skupa popraviti u čeliku.
Autorska prava © Suzhou Huanxin Precision Molding Co., Ltd. Sva prava pridržana.