
Dom / Vijesti / Vijesti o industriji / Kalupi za injekcijsko brizganje plastike: praktični vodič za dizajn i proizvodnju
Kalupi za brizganje plastike alati su koji dobar dizajn dijela pretvaraju u ponovljiv proizvod koji se može prodati. Oni nisu samo čelični blokovi u koje je urezana šupljina. Kalup za proizvodnju nosi sustav klizača, kanale za hlađenje, izbacivanje, odzračivanje i zatvarače koji određuju vrijeme ciklusa, stabilnost dimenzija i završnu obradu površine. U Suzhou Huanxin Precision Moldingu, radimo na preciznim kalupima i lijevanim dijelovima od 2002. godine, a jedna lekcija dolazi uvijek iznova: što se kalup ranije razmatra, manje će se iznenađenja pojaviti na probi.
Ovaj vodič je praktičan pregled za inženjere i kupce koji planiraju novi plastični dio, poboljšavaju postojeći alat ili uspoređuju ponude. Obuhvaća vrste kalupa, detalje dizajna, izbore materijala, uobičajene nedostatke, vijek trajanja alata i pitanja koja vrijedi postaviti prije početka projekta.
Ciklus injekcijskog prešanja jednostavno je opisati, a teško ga je usavršiti. Kalup se zatvara, vijak gura rastaljeni polimer kroz klizač i vrata u šupljinu, pritisak pakiranja drži dio dok se hladi, a alat se otvara tako da se dio može izbaciti. Svaki od tih koraka ovisi o kalupu. Restriktivna vrata mogu ispuniti dio, ali stvoriti visoko smicanje. Loše hlađenje može produžiti ciklus i izvući dio izvan tolerancije. Slaba ventilacija može zadržati zrak i ostaviti tragove opeklina.
Kalup također mora odgovarati stroju. Visina zatvarača, razmak između šipki, hod izbacivanja, veličina udarca i tonaža stezaljke su važni. Alat koji je dobro dizajniran za jednu prešu može biti nezgodan ili nemoguć za korištenje u drugoj, stoga je vrijedno dogovoriti proizvodnu platformu prije rezanja čelika.
Većina projekata započinje izborom između nekoliko uobičajenih konstrukcija kalupa. Pravi odgovor nije uvijek najsofisticiraniji; to je onaj koji odgovara dijelu, smoli, toleranciji i volumenu. Donja tablica daje jednostavnu usporedbu.
| Vrsta kalupa | Tipično pristajanje | Praktične napomene |
|---|---|---|
| Dvopločni | Opći dijelovi i stabilni volumeni | Robustan i ekonomičan; Izgled vrata i vodilica i dalje zahtijeva brigu. |
| Tropločni | Dijelovi s više šupljina kojima je potrebna fleksibilna vrata | Korisni položaji vrata, ali više materijala za trčanje i duži ciklus. |
| Hot runner | Tehnički dijelovi velike količine | Manje otpada od trkača i čišći tragovi vrata; kontrola topline je kritična. |
| Umetnuti ili prelijepiti | Metalni umetci, područja mekana na dodir i sklopovi | Rukovanje i isključivanje dodatno otežavaju pa ih planirajte rano. |
| Obiteljski kalup | Slični mali dijelovi u jednoj smoli | Učinkovito za mali volumen kada su šupljine pravilno uravnotežene. |
Alati za vruće kanale često su privlačni za inženjerske dijelove velikog volumena jer smanjuju gubitak klizača i tragove na vratima, ali im je potrebna pažljiva termička kontrola. Alati za umetanje i prelivanje kompliciraju rukovanje i zatvaranje, tako da ih je najbolje planirati s lijevačem za istim stolom. Obiteljski kalup može biti učinkovit za dijelove malog volumena koji dijele smolu i sličnu veličinu, pod uvjetom da su šupljine uravnotežene.
Mnogi problemi s plijesni osmišljeni su puno prije prve injekcije. Sljedeći detalji zaslužuju pažnju u fazi crtanja:
Simulacija je korisna, ali najbolje funkcionira kada odgovara na određeno pitanje: hoće li ovaj položaj vrata ispuniti dio, gdje će se zadržati zrak ili koliku deformaciju možemo očekivati? Naš vodič za dizajn kalupa za brizganje plastike detaljnije razmatra komponente i odabire procesa. Cilj nije savršen računalni model; to je alat koji se može oblikovati, održavati i mjeriti u proizvodnji.
Alatni čelik i plastična smola su par. Najlon ispunjen staklom može s vremenom istrošiti mekana vrata, dok PVC može izazvati koroziju ako čelik i rashladni krug nisu pažljivo odabrani. P20 i 718H uobičajeni su prethodno otvrdnuti izbori za opće dijelove; S136 ili slične vrste nehrđajućeg čelika odgovaraju prozirnim, medicinskim ili korozivnim aplikacijama; H13 se često koristi tamo gdje su toplina i abrazija značajni. Premazi i umetci mogu produžiti vijek trajanja, ali trebali bi riješiti određeni problem trošenja ili otpuštanja, a ne sakriti slab dizajn.
Razmislite o potisnoj šipki za medicinsku injekcijsku olovku. Dio može zahtijevati krutost, nisko trenje, kompatibilnost sa sterilizacijom i stabilne dimenzije. Materijal kao što je PA66-GF30 s 15% PTFE-a može biti razumna polazna točka, ali vrata, hlađenje i izbacivanje i dalje moraju poštovati orijentaciju vlakana i usku toleranciju.
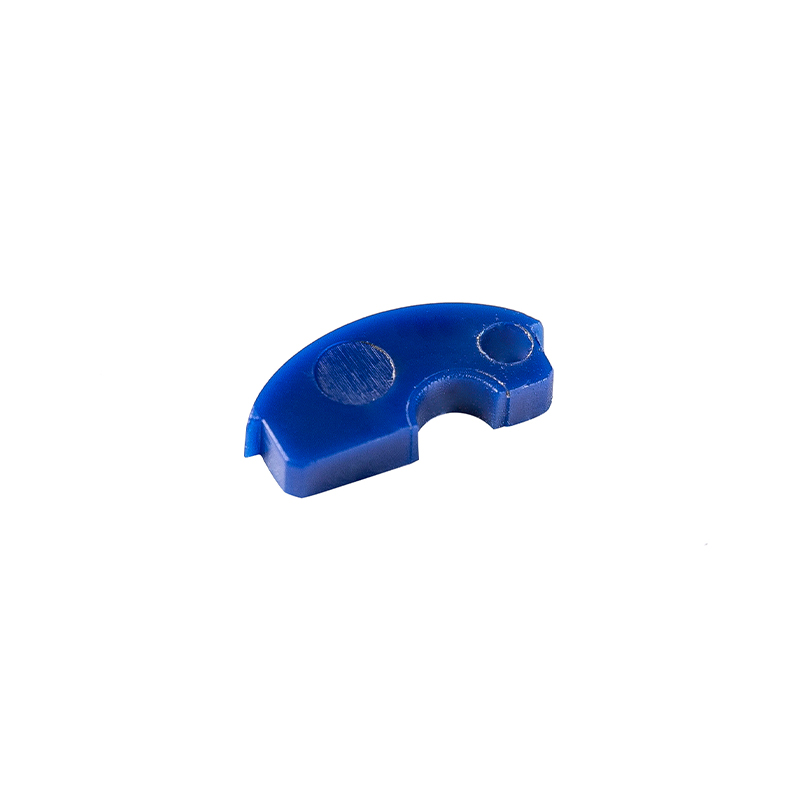
 PA66-GF30 potisna šipka za medicinske injekcijske olovke Precizna potisna šipka s niskim trenjem od PA66 ojačanog staklenim vlaknima s PTFE-om, prikladna za sklopove medicinske injekcijske olovke. Pogledajte proizvod →
Nedostaci su signali. Kratka slika može ukazivati na ventilaciju, veličinu vrata, temperaturu taline ili premali klip. Bljesak može doći zbog nedovoljne stezaljke, istrošenih rastavnih površina ili prekomjernog pakiranja. Tragovi sudopera često prate debele dijelove i loše hlađenje; savijanje može nastati zbog neravnomjernog skupljanja ili orijentacije vlakana. Varne linije, srebrne pruge i tragovi opekotina pričaju različitu priču o protoku, vlazi ili zarobljenom plinu.
Koristan odgovor je promijeniti jednu po jednu varijablu i zabilježiti rezultat. Znanstveno oblikovanje, s dokumentiranim prozorom procesa, pouzdanije je od jurnjave za postavkama snimak po snimak. Također čini primopredaju od probe do proizvodnje puno lakšom.
Životni vijek alata nije jedan broj. Ovisi o vrsti čelika, toplinskoj obradi, završnoj obradi površine, abrazivnosti smole, vremenu ciklusa, kvaliteti vode za hlađenje i načinu na koji se alat tretira između ciklusa. Dobro održavan alat opće namjene može pokrenuti stotine tisuća ciklusa; otvrdnuti alat za abrazivne inženjerske smole može se izraditi za više. Važna točka je uskladiti očekivani vijek trajanja s programom, a ne pretjerano graditi svaki alat.
Održavanje treba planirati, a ne reaktivno. Vodovodima je potrebno čišćenje, ventilacijskim otvorima potrebna je inspekcija, klinovima za izbacivanje i klizačima potrebno je podmazivanje, a rastavnim površinama potrebna je njega. Kratak raspored održavanja štiti dosljednost dimenzija i izbjegava skupe kvarove koji se uvijek pojavljuju tijekom napornog tjedna.
Trošak slijedi istu logiku. Broj šupljina, izbor čelika, sustav vrućeg klizanja, završna obrada površine, tolerancija, klizači, podizači i validacija pokreću brojku. Niska ponuda koja zanemaruje probnu podršku ili mjerenje može na kraju biti najskuplja opcija.
Odabir partnera za kalupe za brizganje plastike is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Naš vlastiti rad u Suzhou Huanxinu kombinira preciznu izradu kalupa s injekcijskim prešanjem malih i srednjih tehničkih dijelova. Ako trebate a partner za precizno oblikovanje tko može pogledati crtež, smolu i obujam proizvodnje zajedno, taj razgovor vrijedi započeti ranije. Radije bismo ispitivali tanak zid ili nezgrapno udubljenje prije rezanja alata nego objašnjavali nakon toga.
Različite industrije traže različite stvari od kalupa. Medicinski dijelovi mogu zahtijevati čišćenje, materijale koji se mogu pratiti i strogu kontrolu dimenzija. Automobilski dijelovi trebaju otpornost na zamor i stabilne performanse na temperaturi. Električni dijelovi i dijelovi pisača često uravnotežuju brzinu kalupljenja s dosljednošću dimenzija, dok dijelovi strojeva za hranu moraju biti otporni na opetovano čišćenje i kontakt s opremom za hranu.
Za automobilske električne podupirače, PA66 čahura može izgledati jednostavno, ali njezino pristajanje, ponašanje pri trošenju i otpornost na starenje u cestovnom okruženju ovise o izboru materijala, položaju vrata i zaobljenosti.
 PA66 čahura za automobilske električne sustave amortizera DuPont PA66 70G33L čahura oblikovana za sklopove električnih amortizera, nudi precizno pristajanje i otpornost na toplinu za automobilsku upotrebu. Pogledajte proizvod →
Tijelo za ispitivanje kakvoće vode još je jedan primjer: lijevano tijelo od 50,1 g mora zaštititi elektroniku, odgovarati sklopu i ostati stabilno u radu.
 PPS Tester za kvalitetu vode za zaštitu instrumenata 50,1 g PPS oblikovano tijelo sa strukturom za brtvljenje, štiti elektroniku ispitivača kvalitete vode i podržava stabilan rad. Pogledajte proizvod →
To nisu glamurozni dijelovi, ali to su detalji koji održavaju rad proizvoda.
Dobri kalupi za brizganje plastike su tiha prednost. Oni se obično ne pojavljuju u brošuri proizvoda, ali odlučuju hoće li se lansiranje odvijati na vrijeme, vrijedi li tolerancija i ima li jedinična cijena smisla. Ako planirate novi dio, rano dovedite proizvođača kalupa u razgovor. Nekoliko praktičnih pitanja u fazi crtanja obično je jeftinije od promjene nakon prve probe.
Autorska prava © Suzhou Huanxin Precision Molding Co., Ltd. Sva prava pridržana.